Produkt
0,05 mm fjäderremsa i rostfritt stål

0,05 mm fjäderremsa i rostfritt stål

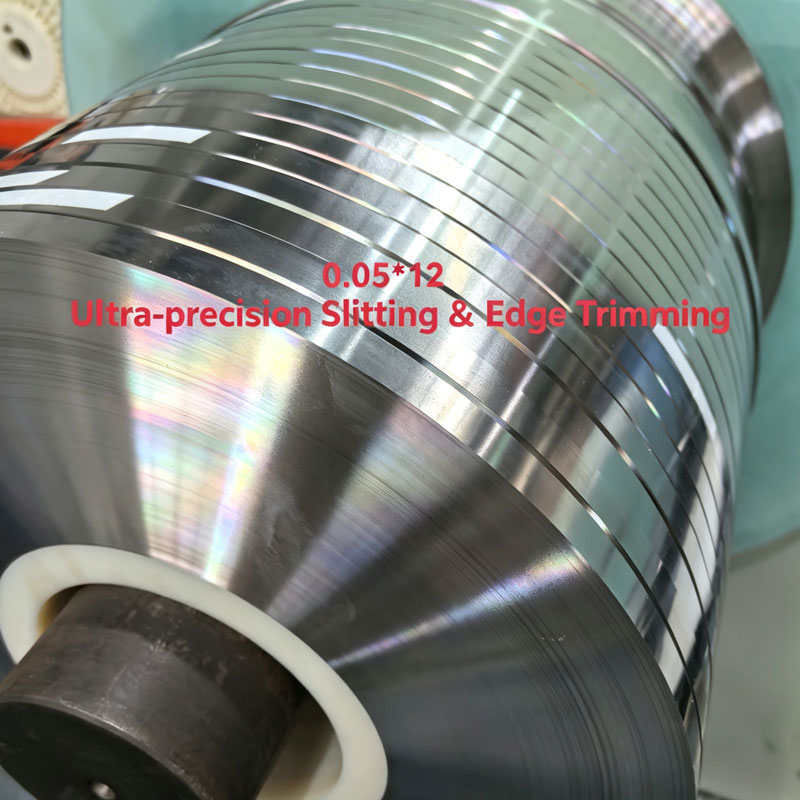
0,05 mm fjäderremsa i rostfritt stål från Qihong rullas till 0,050 mm nominellt med ett ±0,002 mm band, slits 2 till 300 mm brett i 1/4H till H-temperering för kontakter, shims och platta fjädrar. Ningbo-tillverkaren härdar, skär och rapporterar hårdhet på varje spole.

    Ritningar säger 0,05 mm och pressar håller inte med. Vid den här mätaren är den nominella siffran ett band snarare än ett faktum: toleransen är några procent av sektionen, en grad kan vara en tiondel av den, och spolens egen lindning lämnar en krökning som uppstår som en felmatning två meter in i loppet.0,05 mm fjäderlist i rostfritt stålfrån Qihong rullas, härdas och slits i Ningbo, Kina mot ett angivet mikronband istället för en brukskonvention, så delen är designad kring siffror du kan mäta vid ankomst.

    50 µmnominell sektion ±2 µmmätband, överenskommet per beställning 119 g/mvid 300 mm bredd

    Varför 0,05 mm

    Fjädertemperaturintervallet på denna linje börjar vid 0,05 mm och sträcker sig till 3,0 mm, medan folieintervallet sträcker sig från 0,01 till 0,30 mm och täcker samma tjocklek från andra hållet. Så det här är sömmen: den tunnaste sektionen hanteras fortfarande som remsa, och den punkt där fellägena slutar vara metallurgiska och börjar vara dimensionella.

    1. Gauge är ett band, inte ett nummer.Vid 0,050 mm innebär ett ±0,002 mm fönster att sektionen rör sig med 4 % från spole till spole. En press som sätts upp på den nedre sidan av det bandet och matas från den höga sidan ändrar dess stängningshöjd med mer än vad de flesta progressiva verktyg tolererar.
    2. Spannmål blir en bråkdel av sektionen.Vid ASTM kornstorlek 8 är medelkornen cirka 22 µm, nästan halva tjockleken. Delen är bara två eller tre korn djup, så spridningen mellan upphettningarna är metallurgisk snarare än ett rullningsfel, och ingen mätkontroll tar bort den.
    3. Graden konkurrerar med tjockleken.Fem mikrometer är osynligt på 0,30 mm och är 10 % av sektionen här, varför kantskicket beställs som ett nummer på denna mätare och lämnas till konventionen på tyngre list.
    4. Spolesatsen görs genom lindning, inte genom rullning.Tunn sektion tar en permanent krökning från sin egen spänning på rekylen, och spolens kärndiameter avgör hur mycket.
    5. Massan är låg, längden är lång.Vid 300 mm bredd väger remsan cirka 119 g per meter, så en 100 kg spole når cirka 840 m. Bra för oavbruten produktion, oförlåtande om de första tio metrarna är fel.

    Inget av detta är en defekt i materialet. Det är fysiken i en 50 µm sektion, och det är därför0,05 mm fjäderlist i rostfritt stålmåste specificeras av måttbandet, gradhöjden och spolens sammanbyggnad snarare än med enbart klassnamn.

    Tolerans matematik

    En ±0,01 mm tolerans är omärklig på 0,5 mm remsor och omöjlig här: det skulle vara 20 % av sektionen. Tolerans betyder bara något som en andel av nominellt, och den andelen är det som sätter priset på denna mätare.

    Nominell mätare Typiskt band Andel av avsnitt
    0,50 mm ±0,010 mm 2,0 %
    0,20 mm ±0,005 mm 2,5 %
    0,10 mm ±0,003 mm 3,0 %
    0,05 mm ±0,002 mm 4,0 %
    1. Krona.En kvarn lämnar mitten något tyngre än kanterna. På tung remsa är det en planhetsfråga; här är det en mätfråga, eftersom skillnaden mellan centrum och kant kan närma sig hela toleransbandet.
    2. Kantfall efter skärning.Klyvsax snarare än skär, och den sista halva millimetern i varje kant kan tunnas. Det spelar roll på 2 till 10 mm bredder där kanterna är en stor del av ansiktet.
    3. Rulla excentricitet.Visar sig som en periodisk våg i tjocklek längs spolen, med en våglängd lika med arbetsvalsens omkrets. En mikrometeravläsning som tas vid ett tillfälle kommer att missa det helt.
    4. Själva mätningen.En handmikrometer med platta städ komprimerar tunn remsa något och visar lågt; en dödvikts- eller beröringsfri mätare gör det inte. Fråga vilket instrument certifikatsiffran kom från innan du jämför två leverantörer.
    Skriv toleransen som ett band plus en mätmetod, till exempel "0,050 mm ±0,002 mm, mätt på mitten av bredden med beröringsfri mätare". En blank "0,05 mm" på en inköpsorder kommer att mötas av vilken leverantör som helst på det sätt som passar dem, och argumentet efteråt handlar om tolkning, inte kvalitet.

    Att hålla 4 % på 50 µm är ett problem med rullning och spänningskontroll snarare än ett inspektionsproblem, vilket är anledningen till0,05 mm fjäderlist i rostfritt stålciteras med bandet fäst vid mätaren och bekräftas per spole istället för att utlovas som en katalogfigur.

    Hårdhet vid mätare

    Hårdhet anges normalt som ett nummer. Vid 0,05 mm är det först ett metrologiskt beslut, eftersom indraget måste passa in i sektionen innan avläsningen betyder något.

    1. Ladda ändrar svaret.Vid HV 550 är en indragning på 0,1 kgf cirka 18 µm tvärs över och ungefär 6 µm djup, en åttondel av sektionen, vilket ASTM E384 accepterar eftersom tjockleken överstiger 1,5 gånger diagonalen. Samma material som testats vid 1 kgf behöver en diagonal på 58 µm och därför 87 µm i sektion, så testet är ogiltigt här oavsett vad instrumentet skriver ut.
    2. Citera lasten med värdet.HV 550 vid HV0.1 och HV 550 vid HV1 är olika påståenden om samma spole. Ett certifikat utan belastning är inte jämförbart med någonting.
    3. Dragkraften går på hela sektionen.Inget maskinbearbetat prov kan tillverkas från 50 µm, så testet är en remsdragning på den levererade bredden, och resultatet beror på provets bredd och greppinriktning. Fråga efter vilken bredd som används.
    4. Kontrollera över bredden, inte bara längs den.Glödgning och tempereringsrullning lämnar båda kanterna och mitten något isär. Tre avläsningar, två kanter och mitten, säger mer än ett enda nummer i mitten.
    5. Räkna med en bredare spridning än på tung remsa.Två eller tre korn genom sektionen betyder att indraget kan landa på en korngräns eller inuti ett korn, och spridningen mellan avläsningarna är verkligt materialbeteende snarare än operatörsfel.

    Den praktiska fixen är en inköpsorderrad som namnger metoden: hårdhet i HV med angiven belastning, testad i tre positioner över hela bredden, rapporterad per spole. Det vänder0,05 mm fjäderlist i rostfritt ståltill ett material som din inkommande inspektion faktiskt kan avvisa, vilket är den enda typ av specifikation som är värd att skriva.

    Specifikationsbladet

    Figurerna nedan är arbetsfönstret för denna mätare. Allt utanför dem citeras individuellt snarare än utlovat från ett bord.

    Punkt Specifikation
    Nominell mätare 0,05 mm (0,050 mm); 0,05 till 3,0 mm finns i samma serie
    Tjocklekstolerans ±0,002 mm typiskt vid denna mätare, band överenskommet per beställning
    Bredd 2 till 300 mm slits; smalare eller bredare efter överenskommelse
    Betyg 201, 301, 304, 316L, 631, 430
    Humör Glödgat, 1/4H, 1/2H, 3/4H, H
    Hårdhetsrapport HV vid angiven belastning (HV0.1 eller HV0.2), tre lägen över hela bredden
    Draghållfasthet 1100 till 2100 MPa över de hårda temperamenten, bekräftad per grad och temperament
    Flathet 0,03 mm/m eller bättre på den färdiga slitsspolen
    Yta 2B, BA, borstad, polerad; oljad eller torr enligt specifikation
    Kant Slits, rund kant eller avgradad till angiven gradhöjd
    Leveransformulär Spole, oscillerande lindad spole, kapad längd
    Spolens vikt Ställ in din decoilerkapacitet; ca 840 m per 100 kg vid 300 mm
    Standarder ASTM, AISI, GB, JIS, DIN, BS, EN; brukscertifikat per parti
    Certifiering ISO 9001 kvalitetssystem, SGS; RoHS-dokumentation på begäran
    Minsta beställning 100 kg standard; 5 till 20 kg provlängd för verktygskvalificering
    Tre rader gör det mesta av arbetet med förfrågan: mätbandet med dess mätmetod, gradhöjden du kan leva med och spolvikten din decoiler kan bära. Allt annat kan justeras efter den första spolen; de tre bestämmer om den första spolen överhuvudtaget går.

    Bredd är värt en andra titt innan ritningen fryses. Ju smalare slits, desto större andel av ytan tas av den klippta kanten: på en 2 mm bred del kan halva ytan vara kantpåverkad, vilket lämnar mycket lite modermetall för att bära lasten. Det är ett designbeslut snarare än ett köp. Skicka den färdiga tomma storleken med förfrågan så0,05 mm fjäderlist i rostfritt stålanges på den bredd som verktyget faktiskt behöver.

    Edge och Burr

    En grad är en höjd, och på tunn remsa är en höjd en procentsats. Fem mikrometer på 0,30 mm är 1,7 % av sektionen och försvinner i ett gradningspass; fem mikrometer här är 10 %, och det blir det högsta på delen.

    1. Slitskantär standard och billigast. Den har en överrullad kant på ena sidan och en grad på den andra, och gradsidan ska namnges på ritningen så att verktyget kan placera den i kurvan eller bort från en glidkontakt.
    2. Rund kanttar bort det vassa hörnet genom att raka eller rulla. Det kostar ett pass, skyddar operatörer och matriser, och är det vanliga valet för delar som hanteras i bulk eller matas genom en styrskena.
    3. Gradad till angiven höjdär den enda version som kan inspekteras. Enbart "gradad" betyder olika saker i olika butiker; "grad under 3 µm mätt vid 200x" är ett kriterium.
    4. Kantfallfrån klippning förtunnar den yttre bråkdelen av en millimeter. På en 2 mm bred remsa som är en fjärdedel av ansiktet, och det visar sig senare som en mjuk zon som inte håller en böj.
    5. Hanteringsmärken är den andra graden.En repa över 50 µm är en skåra och en skåra på en fjäder är ett utmattningsursprung. Interleaved lindning och handskar vid decoilern har större betydelse på denna mätare än på någon annan i sortimentet.

    Kantskick är den billigaste variabeln att ändra och den dyraste att upptäcka sent, eftersom ett gradproblem normalt hittas av kundens press snarare än av skärlinjen. Att namnge kanten och gradhöjden på beställningen är det som håller0,05 mm fjäderlist i rostfritt stålfrån att vara ett material som bara fungerar på leverantörens eget prov.

    Spolebygge

    Tunn remsa minns hur den lindades. Spänning på rekylen, kärnans diameter och hur varven staplas lämnar en form i spolen som pressen ärver, och vid 50 µm är den formen lika inflytelserik som temperamentet.

    1. Coil setär en längdbåge som dyker upp när remsan rullas av. Det kommer från lindningsspänningen och från kärndiametern, och det reduceras av en större kärna och lägre spänning snarare än av utjämning efteråt, eftersom utjämning på denna mätare skulle kosta hårdhet.
    2. Armborstär en krökning i breddriktningen, vanligtvis ärvd från kvarnen och förstärkt genom slitsning. Det visas som en del som gungar på en platt platta och som inkonsekvent blank plats i en tärning.
    3. Teleskoperinghänder när varven glider i sidled under lindning. Interfoliering eller kantstyrning förhindrar det; ingenting fixar det när det väl har hänt under transporten.
    4. Oscillerande lindninglägger remsan fram och tillbaka över en bred spole, vilket tar bort spolen nästan helt och låter en lång löpning fortsätta utan ett spolbyte. Det är den vanliga leveransformen för smala bredder och långa längder.
    5. Spolens vikt är ett hanteringsbeslut.En spole på 100 kg vid denna mätare är över 800 m material: färre spolebyten och en längre oavbruten körning, men mer vikt att lyfta och mer förlust om kanten skadas under transporten.
    6. Förpackning är en del av specifikationen.Fuktsäkert papper, interfoliering och en gaspall skyddar en kant som ett enda bandmärke kan förstöra.

    Att specificera spolkonstruktionen är inte en detalj för frakttjänstemannen; det är det sista processsteget som avgör om materialet kommer fram tillräckligt platt för att matas. Rullning, härdning och slitsning sitter i en anläggning i Ningbo High-Tech Zone, vilket är anledningen0,05 mm fjäderlist i rostfritt stålkan lindas till kärndiametern och spolvikten som din decoiler faktiskt kör.

    FAQ

    QÄr 0,05 mm fortfarande remsa, eller redan folie?

    AI kommersiella termer är det både och, och det är just därför det skapar argument. Folie är katalogiserad från cirka 0,01 till 0,30 mm och band från 0,05 till 3,0 mm, så en 50 µm sektion sitter inuti båda katalogerna och kan citeras från två olika produktionslinjer. De här linjerna beter sig inte på samma sätt: de löper med olika spänningar, slits från olika masterspolebredder och håller olika toleransband, så spolen som kommer har en annan uppsättning och en annan kant beroende på vilken som gjorde den. Inget av det syns på kartongen. Fråga vilken linje som kommer att producera din spole och vilket band den linjen rymmer. På denna sida börjar fjädertempereringsserien vid 0,05 mm och den ultratunna serien täcker 0,01 till 0,1 mm, varför samma artikelnummer kan komma tillbaka med två mycket olika citat.

    QVilken tolerans kan du verkligen hålla vid denna mätare?

    ARunt ±0,002 mm är det normala bandet, och tätare kan diskuteras för en specifik bredd och kvalitet snarare än utlovat i allmänhet. Två saker flyttar svaret. Den första är bredd: en bred spole med lång rullgap är svårare att hålla än en smal slitsremsa, eftersom krona och excentricitet har mer utrymme att visa. Den andra är mätmetoden, eftersom en handmikrometer och en beröringsfri mätare inte kommer att överensstämma med mikrometern. Berätta för oss vilket band din montering behöver och instrumentet du ska kontrollera det med, så kommer offerten att skrivas mot det paret snarare än mot ett katalognummer.

    QGer certifikatet draghållfasthet eller hårdhet?

    ABåda kan rapporteras, men de kommer från olika tester och en av dem är mycket mer tillförlitlig på tunna snitt. Draghållfastheten mäts på ett remsprov med full sektion, så resultatet beror på provets bredd och greppinriktning och har mer spridning vid 50 µm. Hårdheten är snabbare, lokal och billigare, men gäller endast om belastningen är angiven och sektionen är minst 1,5 gånger indragsdiagonalen. För rutinmässig acceptans skulle vi sätta hårdhet i HV vid en angiven belastning på varje spole, och drag på kvalifikationsspolen eller på begäran. Om din ritning kräver ett dragband, säg det vid förfrågningsstadiet så att testschemat byggs in i priset istället för att läggas till efteråt.

    QKan du leverera denna mätare i full hårdhet?

    AJa, och det är det temperament de flesta köpare vill ha här, eftersom en 50 µm del vanligtvis är en kontakt, ett mellanlägg eller en platt fjäder som måste bära last utan mycket rörelse. Gränsen är inte hårdheten i sig utan vad delen har för att överleva efteråt. Fullt hårt material vid denna mätare har nästan ingen formningsreserv, så alla böjningar utanför en ytlig radie måste utformas innan härdning, eller så måste delen göras av ett mjukare temperament. Berätta för oss den minsta böjradien på ritningen och den nedböjning delen ser; det paret, inte hårdhetsnumret, avgör om H är rätt anrop eller om 1/2H kommer att hålla samma belastning med en fungerande böj.

    QHur lång är en spole och hur är den lindad?

    ALängden följer av bredden, eftersom spolarna är lindade till en vikt som din decoiler kan lyfta. Vid 300 mm bredd väger remsan cirka 119 g per meter, så en 100 kg spole är cirka 840 m; vid 50 mm bredd är samma vikt över 5 000 m. Smala bredder levereras normalt oscillerande lindade på en spole, vilket tar bort spoleuppsättningen och tillåter en kontinuerlig körning, medan bredare material kommer som en konventionell spole på en kärna i storlek för att minska krökningen den tar. Ge oss den maximala spolvikten som din uncoiler hanterar och längden du vill ha mellan byten, så kommer lindningen att ställas in för att matcha snarare än till vår standardspol.

    QVilken kant ska jag beställa för en så tunn del?

    ASlits kant om delen är blank och kanten försvinner in i klädseln, eftersom det är det billigaste alternativet och graderna kan orienteras bort från arbetsytan. Rund kant om remsan matas genom en styrning, hanteras i bulk eller vidrör en glidkontakt, eftersom en rullad kant inte kommer att raka verktyget eller operatören. Gradad till angiven höjd om kanten förblir en funktionell yta, vilket är vanligt på kontaktfjädrar där graden skulle sitta mot en passande del. På 50 µm är graden en tiondel av snittet, så det är värt en rad på ritningen och en konversation innan spolen skärs.

    QKan jag testa en kort längd innan jag förbinder mig till en fullständig beställning?

    AJa, en provlängd på cirka 5 till 20 kg är normalt för verktygskvalificering mot ett standardminimum på cirka 100 kg. Försöket rullas och skärs enligt samma schema som produktionsordern, vilket är det enda sättet som dess beteende förutsäger bulken, och den kan skäras till produktionsbredden så att den körs på det riktiga verktyget snarare än på en laboratoriepress. Skicka ämnesbredden, temperamentet och kanten du tänker använda, så kommer provet att byggas till den kombinationen. Resultat från en provskärning till en annan bredd säger väldigt lite vid denna mätare, eftersom kantdelning och camber båda ändras med bredden.

    Skicka förfrågan
    Kontaktinformation
    För förfrågningar om våra produkter eller prislista, vänligen lämna din e -post till oss så kommer vi att ha kontakt inom 24 timmar.
    X
    Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
    AvvisaAcceptera